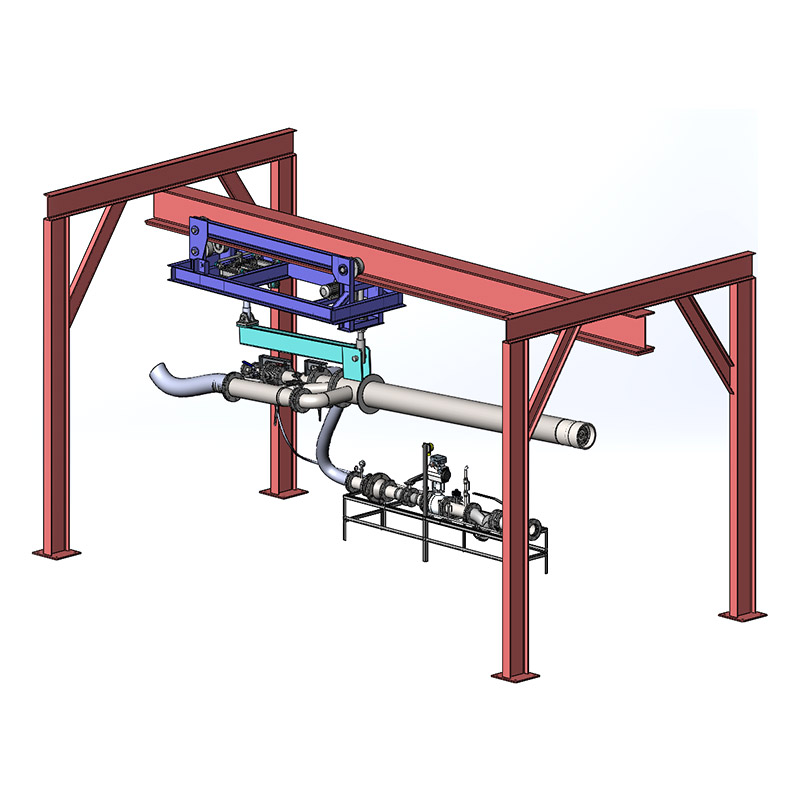

A biomasseforgasser er en reaktor som konverterer fast organisk materiale som flis, risskall eller landbruksavfall til en brennbar gassblanding kalt produsentgass (eller syngass) gjennom delvis forbrenning i et miljø med lite oksygen. I stedet for å brenne biomassen fullstendig, begrenser forgasseren oksygentilførselen til omtrentlig 20-40 % av det full forbrenning ville kreve , som får materialet til å brytes ned til karbonmonoksid, hydrogen, metan og andre gasser som deretter kan brennes i en motor, turbin eller brenner.
Dette betyr praktisk talt fordi det lar industrier og landlige anlegg gjøre avfallsmateriale som ellers ville blitt kastet, som avlingsrester eller treavfall, til brukbar varme eller elektrisitet. En godt designet nedtrekksforgasser som kjører på tørr flis kan oppnå en kaldgasseffektivitet på 70-85 % , noe som betyr at det meste av biomassens opprinnelige energiinnhold ender opp til bruk i utgangsgassen i stedet for å gå tapt som varme under konvertering.
Inne i en forgasser beveger biomasse seg gjennom fire forskjellige termokjemiske soner når den går ned eller passerer gjennom reaktoren. Å forstå disse stadiene forklarer hvorfor råstoffets fuktighet og partikkelstørrelse har så stor betydning for den generelle ytelsen.
Ved 100-200°C fordamper fuktighet som er fanget i biomassen før en eventuell kjemisk nedbrytning begynner. Råstoff med fuktighet over 25 % tvinger forgasseren til å bruke en uforholdsmessig del av varmen på å tørke materiale, noe som reduserer brukbar gassproduksjon.
Mellom 200-600°C brytes den tørkede biomassen termisk ned uten oksygen, og frigjør flyktige gasser og etterlater forkulling. Dette stadiet produserer de fleste tjæreforbindelsene som senere må håndteres i gassrensesystemet.
Begrenset luft som injiseres her brenner en del av forkullet og flyktige stoffer, og genererer temperaturer på 1000-1200°C som driver de endoterme reduksjonsreaksjonene som skjer like under.
Ved 700-900°C reagerer karbondioksid og vanndamp med gjenværende forkull og danner karbonmonoksid og hydrogen, de to gassene som gir produsentgass mesteparten av drivstoffverdien.
Gassifiers klassifiseres først og fremst etter hvordan luft og brensel beveger seg gjennom reaktoren i forhold til hverandre. Hvert design har distinkte avveininger i tjæreproduksjon, skaleringsegnethet og råstofftoleranse.
| Gassifier Type | Tjæreutgang | Beste skala |
|---|---|---|
| Updraft | Høy (10–150 g/Nm³) | Direkte varme, stor industri |
| Nedtrekk | Lav (0,1–3 g/Nm³) | Liten-middels kraftproduksjon |
| Kryssutkast | Medium (1–3 g/Nm³) | Småskala, trekullråstoff |
| Fluidisert seng | Medium (1–15 g/Nm³) | Stor industriell, variabel råvare |
For elektrisitetsproduksjon gjennom en motor, downdraft gasifiers er den mest utbredte designen fordi deres lave tjæreeffekt reduserer belastningen på gassrenseutstyr og beskytter motorkomponenter mot tilsmussing.
Ikke all biomasse yter likt inne i en forgasser. Fuktighetsinnhold, askeinnhold og brennverdi bestemmer sammen hvor mye brukbar gass et gitt råstoff vil produsere.
| Råstoff | Fuktighetsinnhold | Brennverdi |
|---|---|---|
| Treflis (tørket) | 10–20 % | 15-18 MJ/kg |
| Risskall | 8–12 % | 13-15 MJ/kg |
| Sukkerrør bagasse | 15–25 % | 14-16 MJ/kg |
| Kokosnøttskall | 8–15 % | 18-20 MJ/kg |
Som en praktisk regel bør råstoffet tørkes til under 20 % fuktighetsinnhold før de går inn i de fleste nedtrekksforgassere, siden våtere materiale synker gassens brennverdi og kan slukke forbrenningssonen helt under drift.
Gassen som forlater en biomasseforgasser er en blanding av brennbare og inerte komponenter. Det nøyaktige forholdet avhenger av råstoff- og gassifierdesign, men typisk nedstrømseffekt faller innenfor et ganske konsistent område.
| Komponent | Typisk andel |
|---|---|
| Karbonmonoksid (CO) | 17–22 % |
| Hydrogen (H2) | 15–20 % |
| Metan (CH4) | 1–3 % |
| Karbondioksid (CO2) | 10–15 % |
| Nitrogen (N2) | 45–50 % |
Denne sammensetningen gir produsentgass en brennverdi på ca 4,5-5,5 MJ/Nm³ , langt lavere enn naturgass, men fortsatt tilstrekkelig til å kjøre en gnisttenningsmotor når den leveres med riktig luft-drivstoff-forhold, noe som vanligvis krever at motorer reduseres med 20-30 % sammenlignet med den nominelle naturgasseffekten.
Produsentgass fra en biomasseforgasser kan brukes på flere forskjellige måter avhengig av skala og sluttmål for installasjonen.
Blant disse er distribuert kraftproduksjon i 100kW-1MW-området fortsatt den vanligste kommersielle distribusjonen, spesielt for anlegg som rismøller eller sagbruk som allerede genererer biomasseavfall på stedet som et biprodukt.
When comparing gasifier systems or vendors, a handful of metrics indicate whether a given design will perform reliably under real operating conditions rather than only under ideal lab settings.
Dette måler prosentandelen av energiinnholdet i biomasse som havner i den avkjølte, rensede produsentgassen. Godt utformede downdraft-systemer rekkevidde 70–85 % , mens dårlig isolerte eller overdimensjonerte enheter kan falle under 60 %.
Expressed in kg of biomass consumed per hour per square meter of reactor cross-section, this determines how compact a gasifier can be for a given power output, typically ranging from 100-300 kg/h/m².
Dette indikerer hvor langt produksjonen kan reduseres fra toppkapasiteten samtidig som stabil gassifisering opprettholdes, med de fleste fast-bed-design som støtter en 3:1 til 4:1 turndown-forhold før gasskvaliteten forringes.
De fleste forgassers underytelse spores tilbake til en håndfull tilbakevendende driftsproblemer, som hver har en veletablert avbøtende tilnærming.
Innretninger som hopper over et skikkelig gassrensetog rapporterer at motorvedlikeholdsintervaller krymper fra en typisk 4000-6000 driftstimer ned til under 1000 timer , noe som gjør rengjøringssystemet til en av de mest verdifulle investeringene i hele oppsettet.
Capital cost for a complete biomass gasification power system, including the gasifier, gas cleaning train, and engine-generator set, typically ranges from $800 til $1500 per kW av installert kapasitet, med mindre systemer som har en høyere kostnad per kW på grunn av fast utstyr overhead.
Driftskostnadene domineres av råstoffhåndtering og forberedelse i stedet for selve råstoffet når biomasseavfall brukes på stedet, siden materialet kan være effektivt fritt mens tørking, flising og transport står for hoveddelen av løpende utgifter. For anlegg som erstatter dieselproduksjon, tilbakebetalingsperioder på 2 til 4 år er ofte rapportert der dieselkostnadene overstiger $0,80 per liter og en jevn biomasseavfallsstrøm allerede er tilgjengelig.
Selecting an appropriate system depends on matching gasifier design and scale to the available feedstock and intended end use, rather than choosing based on capacity alone.
Systems sized and matched correctly to feedstock characteristics from the outset consistently outperform those selected on capacity numbers alone, since gasifier performance is far more sensitive to fuel quality than most other thermal power generation technologies.

 OEM/ODM Produsenter av høyytelses forbrennings- og termisk utstyr